Кожен експортний контейнер має фіксовану вартість фрахту, незалежно від того, чи він заповнений наполовину, чи завантажений до стелі. Для відправлень на піддонах — чи то порожні піддони, що прямують до розподільчого центру, чи то завантажені піддони, що прямують до клієнта — різниця між добре оптимізованим штабелем і погано спланованим може визначити, чи буде відправлення прибутковим, чи на межі рентабельності. Оптимізація висоти штабелювання є одним із найбільш недооцінених важелів в експортній логістиці, і литий піддон є унікально придатним для його використання. Оскільки литі піддони, що не потребують фумігації, вкладаються один в одного, мають меншу вагу та зберігають точні розміри, вони дозволяють експортерам використовувати кубічний об’єм контейнера, який традиційні дерев’яні піддони марнують. У цій статті розглядаються п’ять практичних аспектів оптимізації висоти штабелювання та те, чому литий дерев’яний піддон від компетентного виробника литих піддонів є платформою, що робить це можливим.
Розуміння коефіцієнтів вкладання та математики висоти штабелю
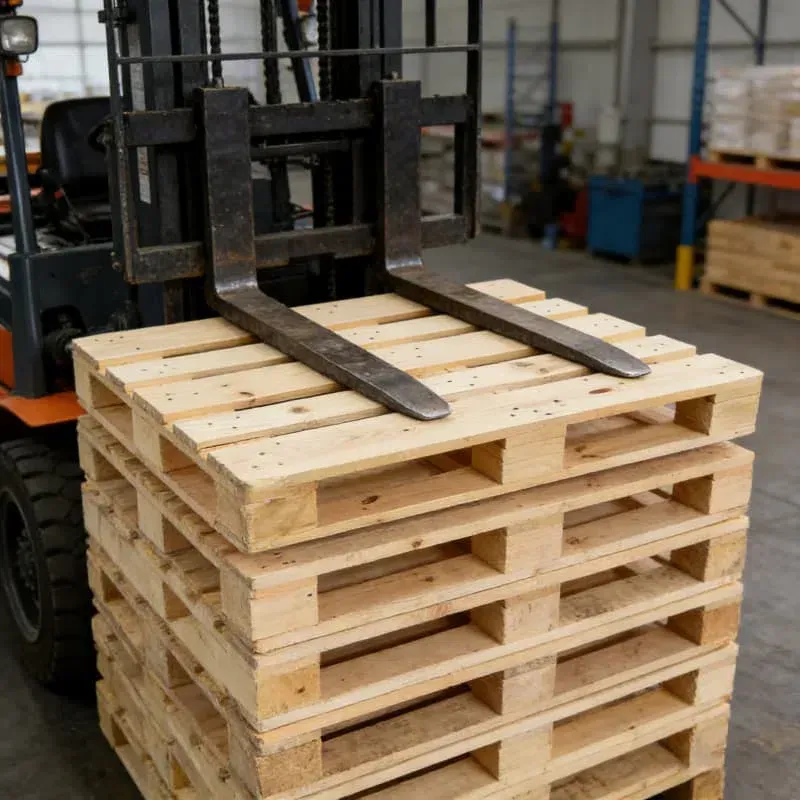
Основою оптимізації штабелювання є коефіцієнт вкладання — скільки порожніх литих піддонів вміщується в заданий вертикальний простір. Традиційні дерев’яні піддони не можуть вкладатися один в одного; вони складаються один на одного зі значними повітряними зазорами, і штабель із п’ятдесяти дерев’яних піддонів швидко сягає семи метрів, стаючи нестійким і непридатним для ефективного оброблення.
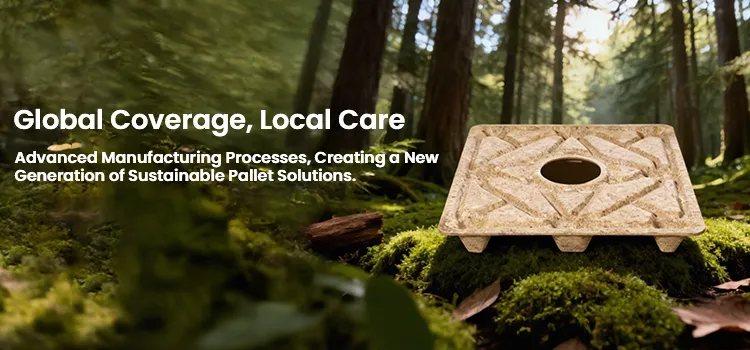
Литий піддон змінює це рівняння завдяки геометрії. Його конічні ніжки та заглиблена нижня частина дозволяють кожному піддону частково розміщуватися всередині того, що нижче, забезпечуючи коефіцієнт вкладання до чотирьох до одного. Штабель із п’ятдесяти литих піддонів має висоту приблизно 2,1–2,2 метра порівняно з понад сімома метрами для тієї ж кількості дерев’яних піддонів. Це зменшення висоти штабелю приблизно на сімдесят відсотків, і воно безпосередньо перетворюється на більшу кількість піддонів на контейнер і на складський відсік.
Для програми експортних піддонів практичне значення є суттєвим. Стандартний сорокафутовий контейнер, який вміщує приблизно 450 традиційних дерев’яних піддонів, може вмістити понад 1 500 вкладених литих піддонів. Конструкція виробника литих піддонів визначає точний коефіцієнт вкладання, тому покупцям слід запитувати зазначений коефіцієнт і перевіряти його фізичним зразком, а не покладатися на загальне твердження. Вищий коефіцієнт вкладання означає нижчу вартість фрахту за одиницю.
Розподіл ваги та обмеження корисного навантаження контейнера
Висота штабелювання — це не лише питання об’єму. Це також питання ваги, і тут литий дерев’яний піддон пропонує другу перевагу. Оскільки литий піддон важить значно менше, ніж порівнянний піддон із твердої деревини — часто на сорок-шістдесят відсотків легше — загальна вага контейнерного вантажу порожніх піддонів зменшується. Це важливо, оскільки обмеження корисного навантаження контейнера, а не кубічний об’єм, іноді стають визначальним обмеженням.
Коли вага є обмежувальним фактором, легший литий піддон дозволяє завантажити більше одиниць до досягнення максимальної брутто-ваги. Коли об’єм є обмежувальним фактором, коефіцієнт вкладання дозволяє більше одиниць до досягнення стелі. На практиці більшість відправлень порожніх піддонів обмежені об’ємом, тому вкладання визначає результат. Але для щільного або важкого експортного вантажу, завантаженого на піддони, легша платформа вивільняє корисне навантаження для товарів, що генерують дохід, а не для мертвої ваги.
Існує також аспект стійкості. Високий штабель вкладених литих піддонів є стійкішим, ніж штабель дерев’яних піддонів еквівалентної висоти, оскільки взаємозамкнена геометрія чинить опір бічному зсуву. Це зменшує ризик обвалу штабелю під час завантаження контейнера та морського перевезення, і дозволяє впевнено використовувати повну висоту контейнера. Розмірна узгодженість виробника литих піддонів, зазвичай у межах плюс-мінус один-два міліметри, гарантує, що кожен піддон у штабелі вкладається передбачувано.
Штабелювання навантажених піддонів і вантаж з обмеженням висоти
Оптимізація не обмежується порожніми піддонами. Для навантажених експортних відправлень висота штабелювання визначає, скільки ярусів вантажу вміщується в контейнері або високостелажному стелажі. Саме тут стає важливою структурна жорсткість литого піддона. Піддон, який прогинається під навантаженням, зменшує корисний вертикальний простір для ярусу вище та може створювати нестабільні штабелі.
Литі піддони спроєктовані для жорсткості. Незалежне тестування показало, що литі дерев’яні піддони приблизно вдвічі жорсткіші за нові піддони з твердої деревини, а їхня цілісна конструкція розподіляє навантаження по всій настилу, а не концентрує його в цвяхових з’єднаннях. Ця жорсткість означає, що навантажений литий піддон зберігає плоску, рівну поверхню для наступного ярусу, дозволяючи експортерам штабелювати вантаж ближче до стелі контейнера без ризику обвалення або пошкодження нижніх шарів.
Для вантажу, обмеженого висотою, а не вагою, ця здатність до плоского штабелювання є цінною. Литий піддон без фумігації також усуває виступаючі цвяхи, які можуть проколоти упаковку в нижніх ярусах, усуваючи поширену причину, чому експортери залишають надпростір як захисний буфер. З литим піддоном без цвяхів цей буфер можна зменшити, і відновлена висота стає корисним вантажним простором.
Сумісність з контейнером і проєктування схеми завантаження
Оптимізація висоти штабелювання повинна враховувати фізичні обмеження самого контейнера. Внутрішня висота відрізняється між стандартними сухими контейнерами, контейнерами підвищеної місткості та рефрижераторними установками, а дверні отвори часто нижчі за внутрішні стелі. План штабелювання, який ігнорує ці розміри, або марнує простір, або створює проблему завантаження біля дверей.
Литий піддон підтримує ефективніші схеми завантаження, оскільки його постійна площа та квадратна геометрія дозволяють щільніше пакування біля стінок контейнера. Деякі виробники литих піддонів випускають розміри, оптимізовані для контейнерів; формат 760 на 1140 міліметрів, наприклад, дозволяє три піддони по ширині стандартного контейнера, тоді як стандартний піддон 800 на 1200 міліметрів дозволяє лише два. Цей єдиний вибір розміру може збільшити використання контейнера приблизно на п’ятдесят відсотків.
Для експортерів процес оптимізації повинен починатися зі схеми завантаження, яка визначає площу піддона, висоту навантаження на ярус, кількість ярусів і загальну висоту штабеля відносно внутрішніх розмірів контейнера та дверного просвіту. Виробник литих піддонів, який має досвід в експортній логістиці, може надати розмірні креслення та вантажні таблиці для підтримки цього планування. Мета — розробити схему, яка заповнює кубічний об’єм контейнера без перевищення обмежень ваги або порушення стабільності.
Вибір і перевірка постачальника щодо продуктивності штабелювання
Оптимізація висоти штабелювання залежить від надійності розмірів піддона та структурних характеристик. Постачальник, який постачає непостійні коефіцієнти вкладення або змінну плоскість настилу, підірве навіть найкращий план завантаження.
Оцінюючи виробника литих піддонів, покупці повинні вимагати зазначеного коефіцієнта вкладення та перевіряти його за допомогою зразкового штабеля, виміряного з точністю до міліметра. Вони повинні запросити звіти про випробування на навантаження, що охоплюють статичну, динамічну та стелажну вантажопідйомність, і підтвердити, що жорсткість піддона достатня для запланованої кількості ярусів. Допуск на розміри повинен бути чітко зазначений і підтверджений перевіркою. Для експортних програм постачальник також повинен підтвердити постійне звільнення від ISPM 15, щоб піддони переміщувалися без документації про фумігацію, і надати декларацію про матеріали, необхідну в пункті призначення.
Прозорий виробник литих піддонів вітатиме таку перевірку. Найкращі постачальники розглядають оптимізацію штабелювання як спільне інженерне завдання, надаючи схеми завантаження, зразкові піддони та дані про продуктивність, які дозволяють експортеру розрахувати точне використання контейнера перед оформленням об'ємного замовлення. Саме така співпраця перетворює звичайну закупівлю піддонів на вимірювану логістичну перевагу.
Висновок: оптимізація штабелювання є проєктним рішенням
Максимізація простору контейнера для експортних відправок піддонів не є питанням агресивнішого завантаження. Це проєктне рішення, яке починається зі специфікації піддона. Коефіцієнт вкладення визначає, скільки порожніх піддонів вміщується в контейнер. Вага піддона визначає, чи є корисне навантаження чи об'єм обмежувальним фактором. Його жорсткість визначає, скільки завантажених ярусів можна безпечно штабелювати. Його площа визначає, наскільки ефективно використовується підлога контейнера. А його розмірна узгодженість визначає, чи витримає план зіткнення з реальним обробленням.
Литий піддон — без фумігації, вкладний, легкий і розмірно точний — є платформою, найкраще придатною для цієї оптимізації. Для експортерів і виробників литих піддонів однаково можливість полягає в тому, щоб розглядати висоту штабелювання як інженерну змінну, а не як другорядну думку при завантаженні. Коли піддон правильно специфікований, а схема завантаження розроблена навколо нього, вивільнений простір стає прямим зменшенням вартості фрахту на одиницю — і конкурентною перевагою, яка зростає з кожним відправленим контейнером.


